精密钣金制件在设备外壳配套中的定制要点与案例分享
在高端设备制造领域,外壳配套件的精度往往直接决定整机的防护等级与散热效率。尤其是近年来,随着自动化产线与医疗设备对结构件公差要求日益严苛,传统的粗加工方式已无法满足装配需求。南开区某智能装备企业在开发新款检测仪器时,就曾因外壳钣金件误差超过0.3mm,导致内部模组无法顺利嵌入,交期延误整整两周。这正是精密钣金制造能力成为行业竞争核心的缩影。
定制难点:从图纸到实物的工程鸿沟
许多工程师在设计阶段容易忽略材料回弹与热变形的影响。以1.5mm冷轧板为例,在五金制品冲压过程中,折弯角度需预留1.5°至2°的回弹补偿,否则组装时会出现缝隙不均。尤其是多曲面结构,若缺乏数控折弯机的角度反馈系统,量产件一致性很难把控。此外,大型机柜外壳的焊接热影响区控制,也考验着企业在金属构件加工方面的工艺沉淀。
解决方案:工艺链协同与数据化管控
我们在处理某激光雕刻机外壳项目时,采用了“激光切割+数控折弯+机器人焊接”的闭环流程。具体而言:
- 通过精密钣金制造的激光下料工序,将毛刺控制在0.05mm以内,为后续折弯奠定基础;
- 针对内部加强筋的钢结构件定制需求,采用氩弧焊配合振动时效去应力,确保长期使用不变形;
- 所有冲压模具均经过三次试模调整,将护栏丝网生产中积累的模具寿命管理经验迁移过来,有效降低了单件成本。
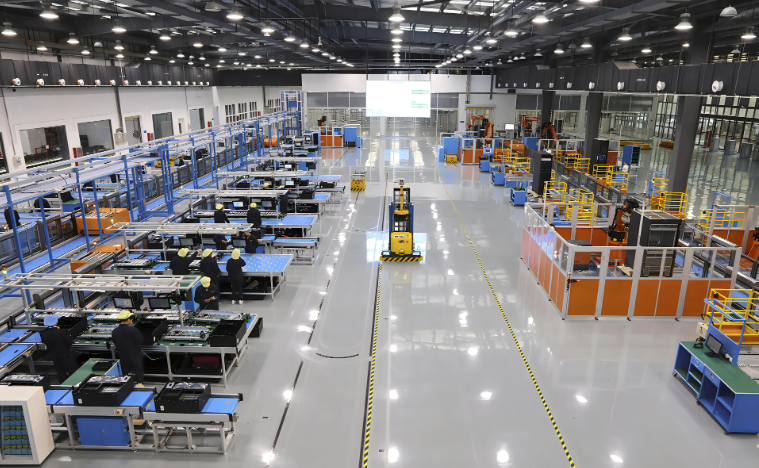
这一套组合拳下来,最终交付的机柜外壳平面度达到0.2mm/m,装配间隙控制在0.1mm以内,客户现场首次装配合格率从78%跃升至96%。关键还在于,我们为每个批次建立了工艺参数数据库,下次同类项目可以直接调用历史数据,缩短试制周期约30%。
实践建议:选材与表面处理的权衡
对于户外设备外壳,建议优先选择镀锌板或覆铝锌板,配合静电粉末喷涂(涂层厚度60-80μm),盐雾测试可达到500小时以上。而医疗仪器则更强调无指纹处理和圆角过渡,此时五金制品冲压的模具精度就尤为关键,R角公差需控制在±0.1mm。另外,凡是涉及走线孔或通风栅格的位置,务必在金属构件加工阶段同步完成去毛刺和倒角,避免后续二次加工划伤线缆。
从行业趋势看,精密钣金制造正在向“少焊缝、免打磨”的方向进化。我们近期引入的光纤激光焊接工艺,可将热影响区缩小至传统氩弧焊的1/3,尤其适合薄板拼接的钢结构件定制场景。同时,护栏丝网生产中积累的网孔定位技术,也被巧妙移植到设备散热面板的冲孔网定制中,实现了孔径与排布的自由组合。
回到设备外壳配套的本质——它不仅是保护结构,更是品牌形象的载体。当您选择与具备金属构件加工全流程能力的供应商合作时,节省的远不止采购成本,更是工程验证与现场调试的时间成本。天津华硕跃达金属制品有限公司持续深耕这一领域,从图纸评估到小批量试产,再到量产交付,每个环节都留有可追溯的工艺记录,确保每一次配套都能精准落地。