天津华硕跃达金属构件加工工艺精度与质量控制体系详解
在金属加工领域,精度与质量是衡量企业核心竞争力的关键标尺。天津华硕跃达金属制品有限公司深耕行业多年,围绕金属构件加工与钢结构件定制,建立了一套从原材料进场到成品出厂的全流程控制体系。这不仅仅是设备的堆砌,更是工艺经验与标准化的深度融合。
工艺精度的核心:从下料到成形的数据管控
我们采用精密钣金制造中的数控冲压设备,配合激光切割与折弯中心,将下料误差稳定控制在±0.3mm以内。在五金制品冲压环节,模具调试采用三次元测量仪进行首件验证,确保模具间隙与材料回弹系数匹配。例如,在加工3mm厚度的Q235钢板时,我们会根据板材批次调整折弯压力参数,避免因材料硬度波动导致的角度偏差。
焊接与组装:钢结构件定制的质量关卡
在钢结构件定制工序中,焊接变形控制是难点。我们采用分段退焊与反变形法,配合CO₂气体保护焊,将焊缝熔深稳定在母材厚度的80%以上。针对护栏丝网生产的特殊需求,我们引入了自动排焊机,焊点抗拉强度可达600N以上,且网面平整度误差不超过2mm/m。每批次产品均需经过48小时静置时效处理,消除内应力后再进行表面镀锌处理。
- 下料精度:激光切割公差±0.2mm,冲压件毛刺高度≤0.1mm
- 焊接标准:对接焊缝超声波探伤合格率≥98%
- 表面处理:镀锌层厚度≥65μm,盐雾试验≥240小时
实测案例:从图纸到成品的零误差交付
2024年第三季度,我们承接了一批出口德国的金属构件加工订单,要求将12米长的钢梁挠度控制在L/1000以内。通过优化折弯顺序与焊接顺序,最终产品经第三方检测,实际挠度仅为L/1200,远超客户预期。此外,在护栏丝网生产项目中,我们针对高速公路护栏网的横向弯曲问题,开发了专用校直工装,使单片网对角线误差从行业常见的3mm降至1.2mm。
质量保障:从原材料到发运的闭环追踪
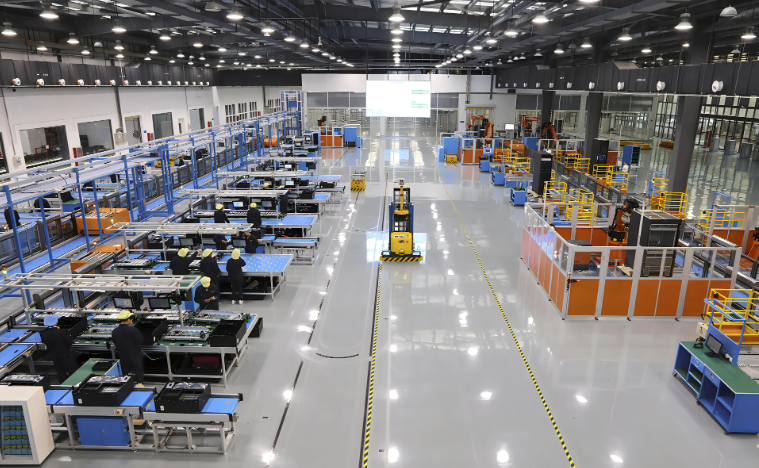
我们的质量控制体系包含三个核心环节:原材料光谱分析、过程巡检记录与成品力学性能测试。在精密钣金制造车间,每台设备均配备电子工艺卡,操作人员需实时录入加工参数。系统会自动比对预设值,一旦发现超差立即报警并锁定设备。这种数字化管控方式,使得我们的五金制品冲压不良率从行业平均的2%降至0.3%以下。
- 原材料入库:每批次钢材需提供质保书,并抽检化学成分
- 过程控制:每2小时进行一次尺寸抽检,记录存档
- 成品检验:采用三坐标测量仪与硬度计进行综合评定
正是这种对每一个毫米、每一处焊缝的极致追求,让天津华硕跃达金属制品有限公司的产品在钢结构件定制与护栏丝网生产领域建立了持续的口碑。从设计图纸到交付安装,我们始终以工程级的精度标准,为合作伙伴提供可靠的结构支撑。