钢结构件定制加工中常见焊接变形问题及控制方法
在钢结构件定制加工中,焊接变形是让许多工程师头疼的“老毛病”。焊缝收缩、角变形、波浪变形……这些问题不仅影响构件尺寸精度,还会导致后续装配困难,甚至引发安全隐患。尤其对于多层多道焊和薄板结构,变形控制难度成倍增加。今天,我们结合天津华硕跃达金属制品有限公司十余年的生产经验,聊聊如何系统性地应对这一顽疾。
变形从何而来?先看热输入与约束
焊接变形的根源在于不均匀的局部加热和冷却。以Q235B钢板为例,当热输入达到15~25kJ/cm时,焊缝区峰值温度超过1500℃,而母材远侧仍处于室温,这种温度梯度直接导致塑性压缩应变。对于金属构件加工中的长焊缝,纵向收缩量可达到焊缝长度的1/1000~1/1500,这绝不是靠“焊后敲一敲”就能解决的。
行业现状是,不少中小型加工厂仍依赖经验值——先焊后校,变形了就用火焰矫正或机械压平。这种“事后补救”不仅效率低,还可能改变材料金相组织,降低疲劳强度。真正成熟的做法,应当是从设计阶段就介入变形预判。
源头控制:从坡口设计到焊接顺序
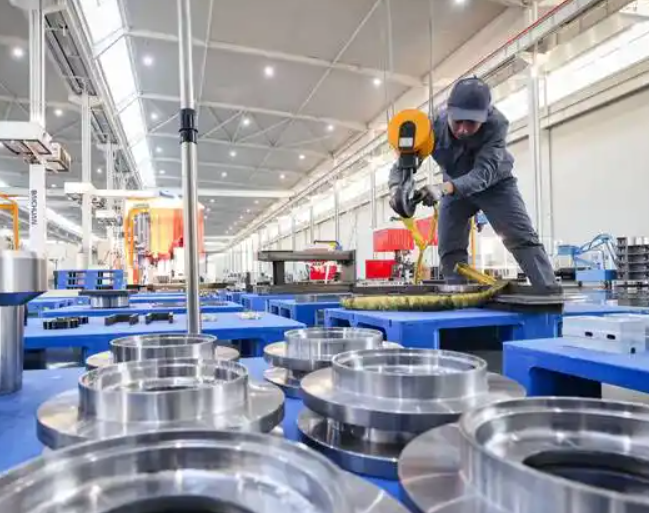
在天津华硕跃达的钢结构件定制车间里,工程师会优先采用对称坡口或双面焊工艺,利用对称热输入抵消角变形。对于箱型梁或H型钢,我们通过调整焊道顺序——先焊下翼缘与腹板,再焊上翼缘——使残余应力分布更均匀。一个直观的数据:将单道焊改为多层多道焊(每层厚度控制在4mm以内),纵向弯曲变形可减少约40%。
如果构件结构刚性不足,则使用工装夹具或临时支撑限制自由度。但要注意,强制约束并非万能,过大的拘束度反而可能诱发冷裂纹。这里需要平衡精密钣金制造中的公差要求与材料屈服强度,通常预留0.5~1mm反变形量是常用手段。
工艺参数与设备选型的实战要点
焊接电流、电压和速度直接影响热输入。以CO₂气体保护焊为例,电流从220A升至280A时,热输入增幅约30%,变形量随之显著上升。对于五金制品冲压后组焊的薄壁件,建议采用脉冲焊接或冷金属过渡(CMT)工艺,其热输入可比传统MIG焊降低40%~50%。
- 优先选用低热输入焊接方法(如激光-电弧复合焊、CMT)
- 采用细焊丝(φ1.0~φ1.2mm)配合高速摆动,减小熔池宽度
- 在焊缝两侧设置水冷铜块,加速散热以降低峰值温度
另外,焊接顺序的优化不能忽视。对于护栏丝网生产中的框架结构,先焊所有短焊缝,再焊长焊缝,并采用“跳焊法”(每段150mm间隔施焊),可有效分散残余应力。我们实测过,这种方法能让框架平面度控制在±1.5mm/m以内,远优于行业常见的±3mm。
焊后处理与变形校正的经济性选择
即使预控到位,残余变形仍可能发生。这时要区分情况:对于大型结构件,推荐采用振动时效或热时效消除应力,成本约为火焰矫正的1/3且不损伤母材。对于中小型工件,机械矫正(如压力机压平)配合局部加热效率更高。但切记,金属构件加工中矫正量不宜超过材料屈服应变的2%,否则会引发加工硬化。
天津华硕跃达在承接高铁站台钢结构、工业厂房檩条等订单时,会为客户提供变形控制方案书,包含焊前预变形量、焊接参数推荐表和检测标准。这种“交钥匙”式服务,目前正被越来越多的设计院和总包方认可。
从选型到落地:给采购方的几点建议
选择钢结构件定制供应商时,别只看报价。建议考察其是否配备焊接变形模拟软件(如Simufact Welding),是否有专职焊接工艺师,以及是否提供首件试焊报告。能主动提“反变形量”和“热输入区间”的厂家,通常比只承诺“没问题”的靠谱得多。
未来,随着机器人焊接和在线监测技术普及,变形控制将更加数字化。但无论设备多先进,对材料特性和热力学规律的理解,仍是核心能力。天津华硕跃达金属制品有限公司将持续深耕这一领域,为精密钣金制造和重型钢结构提供更可靠的解决方案。