钢结构件定制与精密钣金加工技术要点对比分析
在装备制造与工程配套领域,金属构件的成型质量直接决定终端设备的寿命与安全系数。不少客户在项目启动时,常常混淆钢结构件定制与精密钣金加工的工艺边界——前者侧重承重与结构刚性,后者聚焦薄板成型与尺寸公差。天津华硕跃达金属制品有限公司在十余年金属构件加工实践中,总结出两者在选材逻辑、设备配置与品控节点上的显著差异。
工艺本质:重载结构与轻量化面板的分野
钢结构件定制通常涉及Q235B、Q355B等低合金高强度钢,板厚多在6mm至40mm区间,核心工序为火焰/等离子切割、埋弧焊及抛丸涂装。这类产品如大型设备底座、桥梁预埋件,必须通过超声波探伤与力学拉伸试验。而精密钣金制造多针对3mm以下的冷轧板、不锈钢或铝板,依赖数控冲床与激光切割,折弯精度需控制在±0.1mm以内,表面处理常采用拉丝或静电喷塑。
我们曾为一套自动化输送线同时供应两类部件:立柱采用焊接H型钢(钢结构件定制),而防护罩与电控箱体则使用2mm冷板钣金折弯。若将钣金工艺强行用于厚板,不仅刀具损耗剧增,焊接变形也难以校平;反之,用结构钢工艺加工薄板,则会出现烧穿与热影响区过大问题。
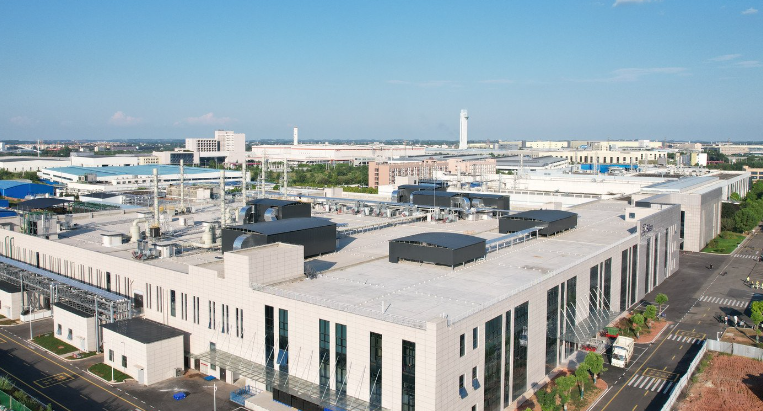
关键决策点:从图纸到量产的成本与公差博弈
在金属构件加工前期,工程师必须核算三个维度:材料利用率(厚板套料排版可省8%-12%)、焊接变形控制(反变形量预设需结合板厚与坡口角度)、批量一致性。对于五金制品冲压类订单,例如护栏连接件或丝网固定卡扣,我们建议开复合模或级进模,单件成本可降低30%以上,但需注意模具寿命与冲压速度的平衡。
护栏丝网生产则另有一套逻辑——它介于结构件与钣金件之间。立柱与横梁属于轻型钢结构,网片则采用专用焊网机一次成型。此类产品更看重镀锌层附着力与网孔对角线误差,而非单纯强度。因此,在报价与排产前,必须明确产品服役环境(室内/户外)、防腐年限及安装方式。
实际生产中的避坑建议
若您同时涉及多种工艺,请务必让同一家供应商统筹管理。以我司经验为例,一套光伏支架系统包含热轧型钢檩条(钢结构件定制)、不锈钢冲压连接片(五金制品冲压)以及镀锌钢板导流罩(精密钣金制造)。若分散采购,常因表面处理颜色差异或螺栓孔位偏移导致现场返工,综合成本反而上升12%-18%。
建议在技术协议中明确以下参数:结构件注明焊脚尺寸与探伤等级;钣金件规定去毛刺方向与折弯内R角;冲压件则需标注纹向要求。同时,要求供应商提供首件全尺寸检测报告,而非仅提供材质单。
金属构件加工的未来趋势,必然是多工艺融合与数字化排程。天津华硕跃达金属制品有限公司已在钣金车间引入离线编程系统,使激光切割与数控折弯的待机时间缩短40%。从重型焊接框架到精密控制面板,唯有理解每种工艺的物理极限,才能在成本与品质之间找到最优解。期待与更多客户在图纸阶段即启动协同设计,让选材与工艺不再走弯路。