天津华硕跃达金属构件加工定制流程及精度控制标准详解
在金属制品行业摸爬滚打十几年,我们经常遇到客户拿着图纸问:你们能做到什么精度?其实这个问题的答案,往往藏在从下料到成品的每一个环节里。天津华硕跃达金属制品有限公司今天不聊虚的,直接把这套从金属构件加工到成品交付的完整流程,连同我们内部执行的精度控制标准,摊开给大家看。
先说说我们厂里最常接到的三类活:钢结构件定制(比如设备底座、桥梁支架)、五金制品冲压(连续模批量件),还有护栏丝网生产(公路护栏、车间隔离网)。这三类产品对精度的要求差异极大,但底层逻辑是相通的——测量基准和工序余量必须提前定死。
从图纸到毛坯:下料环节的精度陷阱
很多小厂在下料时图省事,直接用等离子切割代替激光切割。我们不一样,6mm以下的钢板全部上光纤激光机,切割公差控制在±0.1mm内。厚板(20mm以上)才用火焰切割,但会预留2mm的铣削余量。举个例子,前段时间给某港口做钢结构件定制的防风锚定底座,板材厚度25mm,下料后我们发现热变形量达到了1.8mm,直接拉去校平机,把平面度压回0.5mm以内才放行。
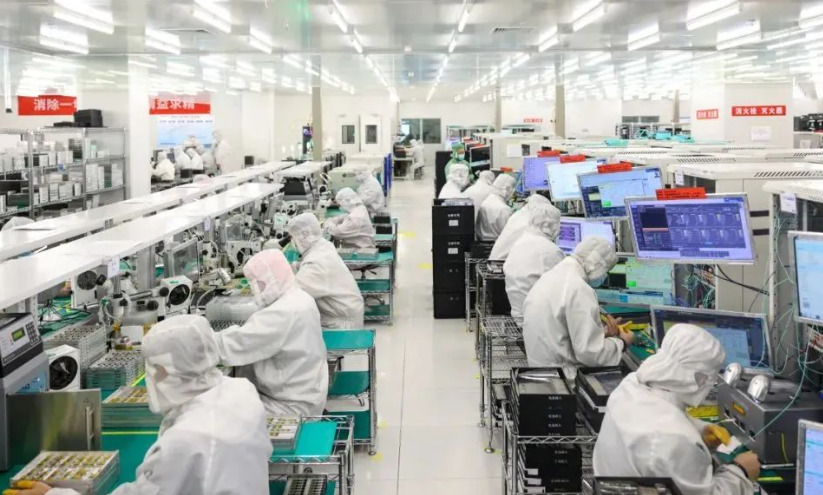
冲压与折弯:模具间隙决定一切
五金制品冲压这块,我们最忌讳的是模具磨损后还在硬撑。厂里的规矩是每冲压5万次必须检查一次凸凹模间隙,间隙偏差超过0.03mm就换模。折弯工序更讲究,数控折弯机的后挡料定位精度我们实测能稳定在±0.05mm,但前提是操作工必须用角度尺抽检每批次的首件和末件。上个月做一批电气柜壳体,折弯角度要求90°±0.5°,实际抽检20件,最大偏差只有0.3°。
护栏丝网与精密钣金的差异化控制
护栏丝网生产看着粗犷,其实精度要求藏在网孔均匀度上。我们用的数控排焊机,电极压力稳定在0.4MPa,焊接时间误差不超过0.01秒,这样才能保证每片网片的对角线误差≤2mm。精密钣金制造则是另一套逻辑,比如医疗设备外壳,拉丝纹理方向必须一致,所以我们规定砂带目数统一用240#,且走刀速度恒定在8m/min,表面粗糙度控制在Ra0.8以下。
这里分享一组对比数据:常规钣金件我们交期是7天,公差±0.2mm;精密钣金制造交期12天,公差收窄到±0.05mm。很多客户觉得后者贵,但实际上我们通过减少废品率(从1.5%降到0.3%),总体成本反而更优。
- 金属构件加工:激光下料+数控折弯+气体保护焊,关键尺寸三坐标抽检
- 钢结构件定制:抛丸除锈Sa2.5级,焊接探伤UT检测,平整度≤1mm/m
- 护栏丝网生产:自动排焊+热浸镀锌(锌层厚度85μm),网面平整度≤3mm
最后说个实操经验:无论图纸多简单,我们坚持首件三检制——操作工自检、班组长复检、质检员终检,全部合格才允许批量生产。这套流程看着死板,但省下的返工时间远比浪费的多。您如果正在找靠谱的金属加工厂家,不妨带着图纸来我们车间实地看一圈,看看我们量具柜里的千分尺是不是都在有效期内。
精度不是吹出来的,是每一道工序里较真较出来的。天津华硕跃达金属制品有限公司,随时欢迎您来验厂。