精密钣金制作与冲压加工在市政护栏工程中的协同应用方案
市政护栏工程看似简单,实则对构件的精度、强度与耐候性要求极为苛刻。天津华硕跃达金属制品有限公司在长期服务市政项目的过程中,将精密钣金制造与五金制品冲压两条产线深度耦合,形成了一套行之有效的协同工艺方案。这套方案的核心,在于用钣金折弯的灵活性去弥补冲压模具的刚性局限,同时用冲压的高效率去平衡钣金加工的耗时环节。
工序穿插:从下料误差控制到成型节拍匹配
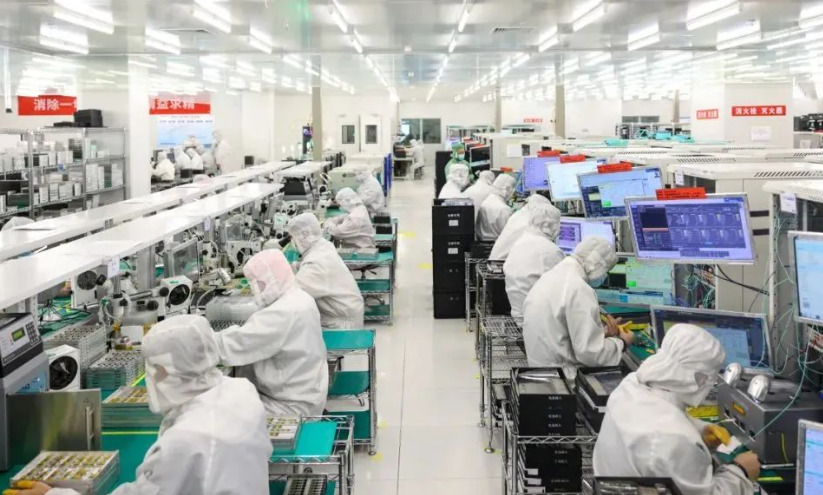
以常见的镀锌钢板护栏连接件为例,我们通常将金属构件加工流程拆解为:激光切割下料(厚度2.0-3.0mm的Q235B冷板)→ 数控冲床预冲安装孔与长圆孔 → 精密折弯成型 → 电阻点焊加强筋。这里有一个关键参数:冲压工序的模具间隙需控制在材料厚度的8%-10%,而钣金折弯的回弹补偿角则要根据板材实际抗拉强度(实测值约370-420MPa)动态调整,二者若独立进行,极易出现孔位偏移或折弯边干涉。
我们的协同方案是在钢结构件定制环节引入“共享坐标系”概念。即冲压模具的定位销孔与钣金激光切割的定位点采用同一基准,确保累计误差小于±0.15mm。以和平区某主干道改造项目为例,1200套立柱底座在冲压后直接进入折弯工序,无需二次修边,整体生产效率提升了约33%。
表面处理与丝网预埋的时序控制
市政护栏中的隔离网部分涉及护栏丝网生产,这一环节往往被忽视。实际上,丝网的边框焊接变形量直接受钣金件预钻孔的位置精度影响。我们建议在丝网边框冲压成型后,先进行五金制品冲压的压花或加强筋压制,再进行热浸镀锌处理。镀锌层厚度控制在85μm以上时,后续安装螺栓的扭矩需相应提高15%,否则容易在风振环境下松动。
这里要提醒的是,精密钣金制造的折弯边若设计成封闭式U型槽,虽然强度好,但不利于镀锌液对流,容易产生漏镀。我们通常将U型槽底部开设φ8mm的引流孔,间距150mm,这一细节能显著提升防腐寿命。
常见问题与现场应对
问题一:冲压件与钣金折弯件拼接处出现台阶差。原因多为冲压件塌角过大(超过0.2t)。对策:将冲裁间隙由单边0.1t缩小至0.06t,并增加压料板力。
问题二:护栏横梁与立柱的螺栓孔不同轴。这往往是镀锌层厚度不均导致。我们在喷涂前增加一道“通止规”全检工序,用塞规对每个连接孔进行100%过检,杜绝现场扩孔。
设计阶段的协同前置
最省成本的协同发生在图纸阶段。建议甲方或设计院在出图时,将护栏的异形连接件尽量归类为不超过3种标准冲压件,而将调节段交由钣金加工。这样既能发挥冲压的批量成本优势(单件模具摊销降低40%),又能利用折弯件的柔性适应现场安装误差。天津华硕跃达可以提供免费的可制造性分析,协助优化分缝位置与焊接坡口角度。
市政护栏的耐用性,最终体现在看不见的细节里。无论是金属构件加工的毛刺方向,还是钢结构件定制的焊缝探伤等级,只有将冲压的“快”与钣金的“准”真正咬合在一起,才能让每一段护栏在十年风雨后依然挺拔。如果您正在为护栏工程的精度与成本平衡发愁,不妨从产线协同的角度重新审视工艺路线。