天津华硕跃达钢结构件定制加工技术要点与应用场景分析
在工业装备与建筑结构领域,非标金属部件的加工精度往往直接决定整机寿命与安全冗余。天津华硕跃达金属制品有限公司深耕金属加工行业多年,深知从图纸解析到成品交付,每一道工序都藏着看不见的“魔鬼”。今天,我们就从实际产线经验出发,聊聊钢结构件定制与精密钣金制造中那些容易被忽视的技术细节。
定制加工中的常见问题:不是“切得动”就能“做得好”
很多客户在询价时只提供一张效果图或粗略的CAD,却忽略了材料回弹系数、折弯半径补偿和焊接热影响区变化。以钢结构件定制为例,如果忽略了Q345B与Q235B在切割速度与热输入上的差异,成型后极易出现冷弯裂纹或局部变形。此外,金属构件加工中常见的“图纸公差”与“实际装配公差”冲突,往往源于未提前预留二次加工余量。
工艺路线的合理拆分是降本关键
我们曾为某矿山设备客户处理一批复杂支架,若采用整体焊接后加工,不仅焊接收缩难以控制,且成本高昂。经过技术组重新拆分工序,将下料、折弯与精密钣金制造中的激光切割分步实施,最终将平面度误差控制在0.8mm/米以内。这里特别注意:五金制品冲压并非所有部件都适合一次成型,对于深拉伸比超过1:2.5的零件,建议改为多次退火拉延工艺,避免减薄率超标。
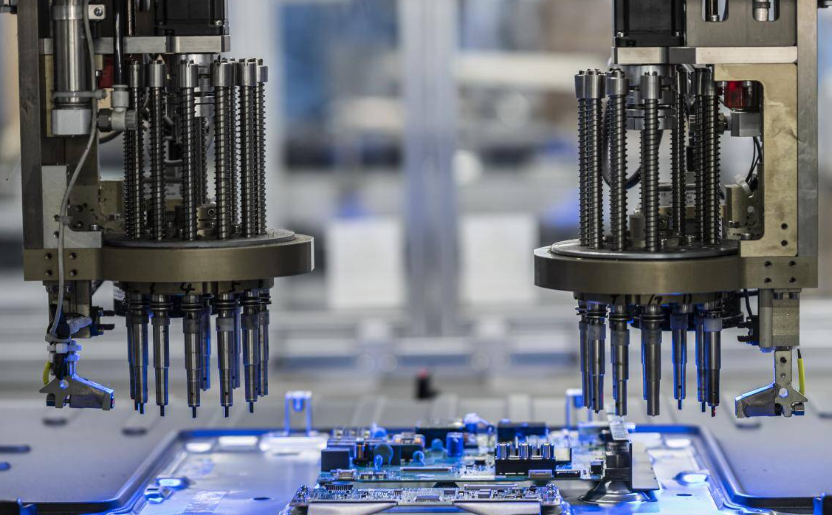
护栏丝网生产与五金冲压的工艺协同
产线上另一个高频痛点在于护栏丝网生产的网孔一致性。尤其是用于安全防护的围栏,网孔偏差超过±0.5mm就会导致安装卡扣错位。我们采用高精度伺服送料机构配合模具导正销,将横丝与纵丝的焊接强度稳定在母材强度的85%以上。而在五金制品冲压车间,不同吨位冲床的闭合高度调整被纳入批次首检流程,确保连续冲压5000件后的尺寸漂移量不超过0.05mm。
特别建议:对于表面要求较高的装饰性金属件,在冲压后增加一道低温去应力工序,能有效防止后续喷涂出现橘皮或局部色差。同时,批量件建议采用金属构件加工专用的叠层切割参数,避免毛刺过大影响后道攻丝。
关于焊接变形控制的实践建议
- 优先采用对称施焊与分段退焊,薄板件(≤3mm)建议加装铜垫板强制散热。
- 大型框架类钢结构件定制,在拼装前预置2-3mm反变形量,实测效果优于焊后火焰矫直。
- 镀锌或喷塑件严禁二次切割,否则会破坏防腐层,需在精密钣金制造阶段预留镀锌厚度公差。
回到实际场景,华硕跃达的内部质控流程中,每批次五金制品冲压件都会进行三次坐标检测,首件全尺寸、巡检抽检关键孔径、末件复核回弹量。对于护栏丝网生产的网卷,我们使用张力检测仪监控整卷横向拉力波动,确保连续生产时网面平整无荷叶边。此外,激光切割喷嘴的镜片清洁频次被写入作业指导书,这直接关系到切口挂渣率能否稳定在0.2mm内。
总之,无论是金属构件加工还是精密钣金制造,技术价值的核心在于对材料特性和设备极限的透徹理解。当客户把设计图纸交付给我们,华硕跃达的技术团队更看重的是如何通过合理的工艺编排,把“能做”变成“做得高效、做得稳定、做得省钱”。这种基于现场数据积累的经验,才是定制加工最可靠的交付保障。