如何评估护栏丝网生产厂家的技术能力与交货周期
在护栏丝网采购中,很多客户发现不同厂家报出的交货周期相差悬殊,有的承诺15天,有的却要45天。这背后往往不是简单的产能差异,而是技术能力在时间维度上的真实折射。缺乏核心工艺储备的厂家,常常在模具调试或表面处理环节卡壳,导致工期一拖再拖。
技术能力如何影响交期稳定性?
真正决定交货速度的,是厂家在五金制品冲压和精密钣金制造上的成熟度。以护栏丝网生产为例,高端厂家会采用连续模冲压工艺,一次成型多个孔位,效率比单工序模提升40%以上。而有些小厂仍依赖传统手工校平,不仅精度差,后续焊接变形量也大,返工会直接吃掉一半工期。比如在金属构件加工中,焊前预变形控制不到位,后续需要反复矫正,这恰恰是隐性延误的根源。
另一个关键点是钢结构件定制中的排产柔性。有经验的厂家会预留15%-20%的产能应对插单,同时将激光切割与折弯工序并行。如果只盯着设备台数,忽略工艺流程的衔接效率,很容易被表面数字误导。
你的供应商能做到「数据化排产」吗?
我们见过太多案例:厂家口头承诺30天交付,结果第25天还在等表面处理外协。真正可靠的合作方,应该能提供关键工序的工时清单,比如:
- 冲压模具调试:≤4小时
- 丝网焊接(单批次):8-12小时
- 热镀锌/喷涂固化周期:24-36小时(含冷却)
这些数据背后,折射出护栏丝网生产的标准化程度。如果对方连工位节拍都说不清,那交期大概率是拍脑袋报的。
如何用技术手段压缩交期?
天津华硕跃达金属制品有限公司在承接五金制品冲压订单时,会采用「模块化工装」设计。比如护栏网的网孔模具支持快速换型,从菱形孔切换到方形孔只需45分钟,而传统厂家可能需要半天。这种能力直接让金属构件加工的批次切换效率提升60%。
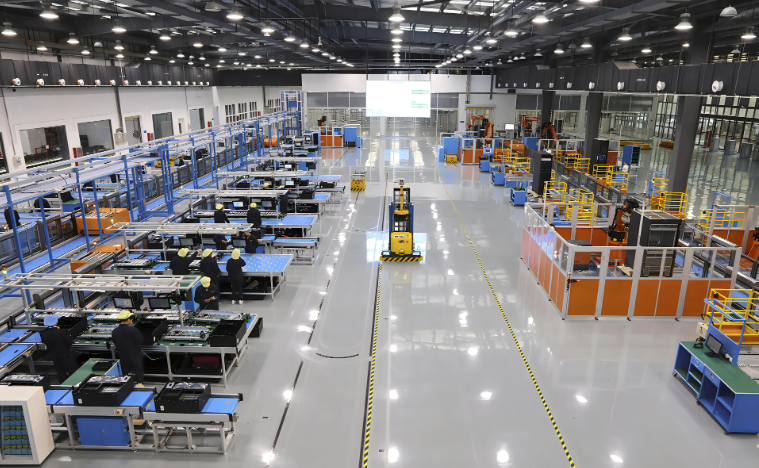
另外,在精密钣金制造环节,我们引入激光切管与数控折弯的联动程序,省去中间人工转运的等待时间。对于钢结构件定制项目,会提前用三维软件做焊接变形模拟,把校正时间压缩到最低。这些细节看似微小,但累积起来能让总工期缩短25%-30%。
评估建议:别只看报价,要看「工序穿透力」
建议客户在询价时,直接要求厂家提供同类产品的过往生产节拍记录,并追问三个问题:
- 冲压模具是自研还是外购?自研模具的调试周期通常比外购快50%
- 表面处理是否在厂内完成?外协镀锌至少增加3-5天物流时间
- 有没有备用的工艺路线?比如激光切割与等离子切割的切换能力
只有将护栏丝网生产的技术深度与排产逻辑透明化,才能真正锁定一个靠谱的交期承诺。记住:在金属加工行业,能说清「为什么是30天」的厂家,往往比只说「保证30天」的厂家更值得托付。