钢结构件定制常见问题解答:焊接工艺与荷载设计
在钢结构件定制领域,焊接工艺与荷载设计的匹配程度直接决定了构件的安全性和使用寿命。天津华硕跃达金属制品有限公司深耕金属构件加工多年,深知客户在定制过程中常对这两大环节存在疑惑。本文从实际生产经验出发,围绕焊接参数选择、荷载校核及常见陷阱展开,帮助您更高效地完成钢结构件定制。
焊接工艺的关键参数与执行标准
焊接不是简单的“把金属熔在一起”。对于精密钣金制造而言,电流、电压、焊丝直径和保护气体流量必须根据母材厚度精确设定。例如,Q235B钢板在8mm厚度以下多采用CO₂气体保护焊,电流控制在180-220A之间;而厚度超过12mm时,则需切换为埋弧焊,预热温度需达到80-120℃。具体参数如下:
- 焊缝高度:对接焊缝不低于母材厚度;角焊缝通常为0.7倍板厚。
- 焊脚尺寸:8mm以下板厚,焊脚不小于6mm;12-16mm板厚,焊脚控制在8-10mm。
- 无损检测:二级焊缝需100%超声波探伤,一级焊缝追加X射线抽检。
荷载设计中的三个常见误区
很多客户在五金制品冲压和护栏丝网生产中容易忽视动态荷载与静载的差异。例如,一个设计承载力为5kN/m²的仓储货架,如果用于频繁叉车作业的通道,实际疲劳荷载需按1.5倍系数放大。我们遇到过最典型的案例:客户要求采用4mm厚冷弯薄壁型钢制作桁架,但未考虑风荷载叠加效应,导致结构在8级风力下出现局部屈曲。此类问题完全可以通过精密钣金制造中的有限元分析提前规避。
荷载设计中,分项系数与挠度控制是生死线。根据GB 50018规范,永久荷载分项系数取1.2,可变荷载取1.4,而挠度限值则需根据构件功能区分——承重梁通常为L/250,吊车梁必须严格控制在L/600以内。这组数据在金属构件加工的图纸审核阶段必须与设计院反复确认。
常见问题与现场解决方案
问题1:焊接后出现冷裂纹怎么办?
立即停止施焊。排查焊条是否烘焙(碱性焊条需350℃烘干1小时),同时检查环境温度。当环境低于0℃时,必须预热至50℃以上;对于厚度超过25mm的钢结构件定制构件,焊后应立即用保温棉覆盖缓冷。
问题2:荷载试验时变形量超差如何补救?
首先确认是否属于弹性变形。若残余变形超过1/1000,需在应力集中区域加焊补强板。我们在护栏丝网生产中曾遇到过立柱根部因基础沉降导致弯矩增大,最终通过增加斜撑支点解决。注意:补焊前必须卸载全部荷载,且焊缝需做消应力处理。
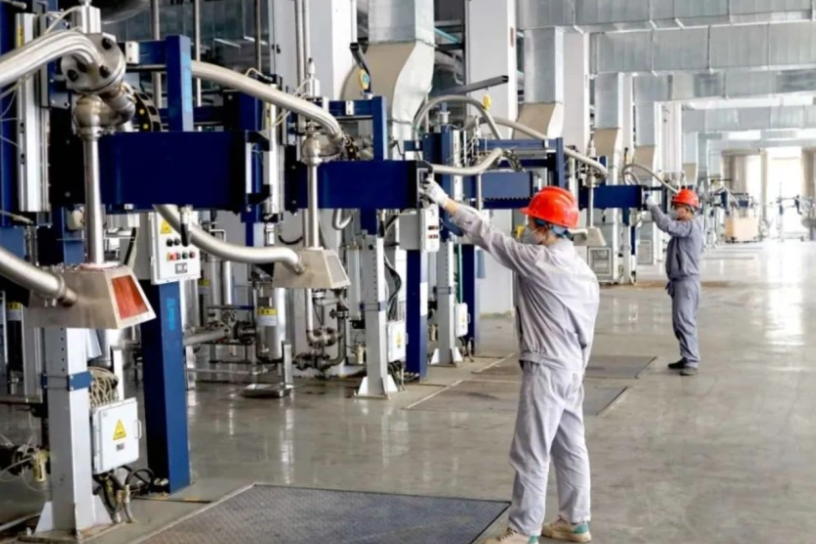
焊接工艺与荷载设计不是割裂的环节。在天津华硕跃达金属制品有限公司的车间里,每批五金制品冲压件都会附带详细的焊接参数卡和荷载验算书。无论您需要的是精密钣金制造的机箱外壳,还是护栏丝网生产的防撞结构,我们都建议在方案阶段就同步完成这两项校核。毕竟,钢结构件定制的核心从来不是“能做出来”,而是“能在预期工况下稳定服役多少年”。