钢结构件定制选材指南:从图纸到成品的工艺要点解析
客户发来的图纸参数精确到0.1毫米,但真正决定成品质量的,往往是从选材开始的那一步。许多钢结构件定制项目最终出现形变或疲劳断裂,根源并非加工精度不够,而是材料牌号与受力环境不匹配。天津华硕跃达金属制品有限公司在承接非标钢结构件时,始终坚持“先验算应力,再确定板材厚度”的原则,将图纸中的理论数据转化为可落地的生产方案。
行业痛点:选材失误为何频发?
当前市场中,不少中小型工厂为了压低报价,在金属构件加工环节频繁使用Q195替代Q235,或是用热轧板冒充冷轧板。这种“偷换牌号”的做法,在静载条件下或许勉强过关,但遇到动态冲击或低温环境时,焊缝热影响区极易产生脆性裂纹。我们曾处理过一批护栏丝网生产订单,客户坚持使用2.0mm镀锌管,但实际工况需要承受1.5吨的侧向推力——最终建议将管壁加厚至2.5mm,并改用SGH340材质,才通过抗压测试。
核心技术:从下料折弯到焊接变形的精准控制
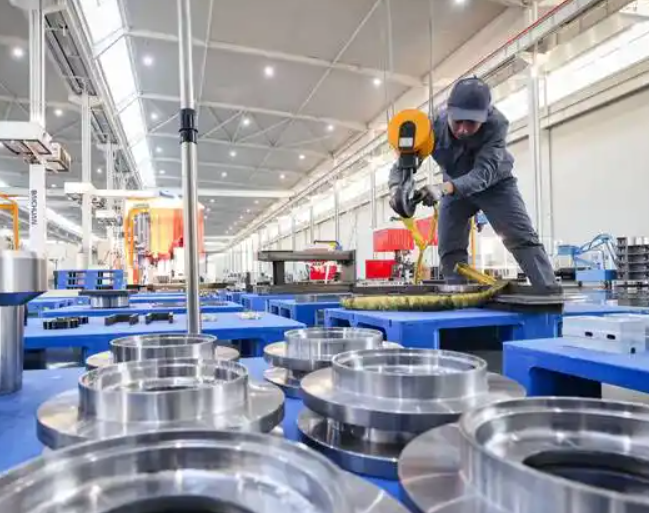
以精密钣金制造为例,我们采用1000吨级数控折弯机搭配激光切割下料,确保零件尺寸公差稳定在±0.3mm以内。在五金制品冲压工序中,模具间隙的调整尤为关键:冲裁低碳钢板材时,单边间隙通常取料厚的6%-8%;若冲压不锈钢,则需降至4%-5%,否则断面会出现明显的撕裂带。焊接变形控制方面,我们采用反变形预置法——比如焊接10mm厚箱型梁时,先将腹板预弯2-3mm,焊后自然回弹至设计直线度。
- 选材清单:室内结构件优先选用Q235B,户外防腐件推荐Q355NH耐候钢
- 护栏丝网生产:网格尺寸需根据防护等级调整,例如工业厂区建议采用50x100mm网格,丝径5.0mm
- 表面处理:镀锌层厚度应≥85μm,远高于国标40μm的底线要求
选型指南:如何匹配工艺与成本?
当客户咨询钢结构件定制时,我们通常先追问三个问题:使用环境是否有酸碱腐蚀?受力方向是否存在交变载荷?安装后是否需要二次切割或焊接?以天津某化工厂的管廊支架项目为例,对方最初选择普通热轧型钢,但考虑到车间湿度常年超过80%,且存在氯离子侵蚀,我们最终采用镀锌量600g/㎡的耐候钢,并在所有螺栓连接处加装尼龙垫片。尽管单吨成本上升12%,但维护周期从3年延长至10年。
在金属构件加工领域,焊接工艺评定(WPS)的执行规范直接决定疲劳寿命。我们要求所有承重焊缝必须进行超声波探伤,按GB/T 11345-2023标准,一次合格率需达到98%以上。若涉及精密钣金制造中的激光切割,氮气压力设定在0.8-1.2MPa之间时,切面粗糙度可控制在Ra6.3以内,无需二次打磨。
从工业厂房到市政护栏,每一批护栏丝网生产订单都涉及材料利用率与产品寿命的平衡。我们曾为一个物流园区设计护栏,采用5.0mm丝径搭配300mm立柱间距,比常规方案节省15%钢材,同时抗冲击性能提升20%。这正是五金制品冲压与结构优化结合的典型成果。