钢结构件定制加工中焊接变形控制关键技术要点分析
在钢结构件定制加工中,焊接变形控制一直是影响成品精度的核心难题。作为深耕金属构件加工领域的企业,天津华硕跃达金属制品有限公司在长期实践中积累了一套行之有效的技术方案。焊接变形不仅影响结构美观,更直接导致装配误差和力学性能下降,尤其在涉及精密钣金制造和护栏丝网生产时,毫米级的偏差就可能让产品报废。
要理解变形机理,得从热应力说起。焊接时,局部高温使钢材膨胀,但周围冷金属会限制这种膨胀,产生塑性压缩。冷却后,收缩量远超预期,导致角变形、弯曲或扭曲。以厚度10mm的Q235钢板为例,单道焊缝的横向收缩可达1.2-1.8mm,这在我们承接的某市政护栏项目中曾造成3mm的累计误差——最终通过优化焊接顺序才得以修正。
关键控制技术:从预热到装配
实际加工中,我们主要从三个维度入手:工艺参数优化、刚性固定法和反变形预置。以五金制品冲压件与钢结构的焊接为例,电流每降低10%,热输入减少约15%,但需配合多层多道焊来保证熔深。具体操作时,焊道宽度宜控制在焊丝直径的3-4倍,层间温度维持在150-200℃最理想。
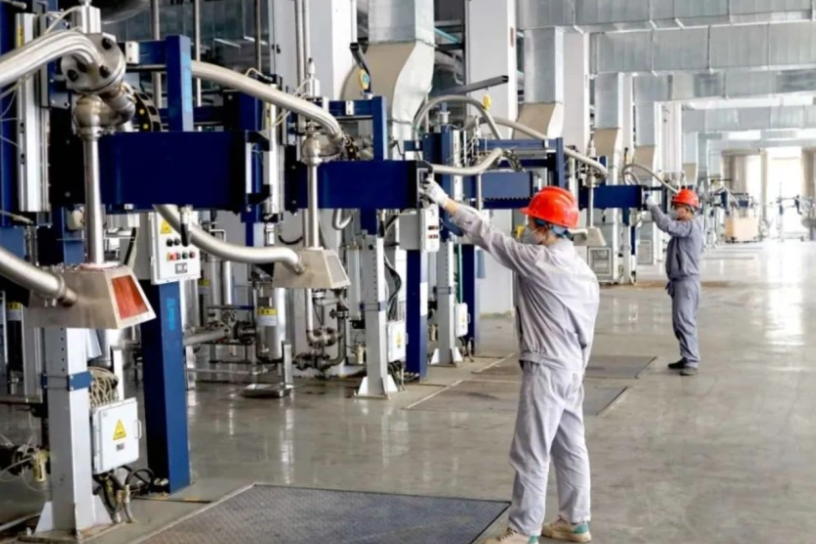
反变形法在钢结构件定制中效果显著。比如H型钢翼板焊接,预先将翼板向外侧倾斜1.5°-2°,焊后自然回弹至90°。我们曾对比两组同规格梁柱:未预置反变形组角变形达3.2°,预置2°组最终变形仅0.4°,效率提升40%。当然,这需要根据板厚和坡口角度精确计算——经验公式为:预置角 = (板厚×0.15) + (坡口角度×0.02)。
数据验证与现场调整
在护栏丝网生产线上,我们采用刚性固定配合对称施焊法。焊接顺序遵循“从中间向两端、先短缝后长缝”的原则,能分散应力。实测数据显示:对称施焊使立柱弯曲量从2.1mm降至0.6mm,且焊接速度控制在25-35cm/min时,热影响区宽度最小。对于精密钣金制造中的薄板焊接(1.5mm以下),则建议使用脉冲MIG焊,脉冲频率设为2-5Hz,能有效减少烧穿风险。
温度和拘束度的平衡至关重要。我们曾遇到一批3mm厚的不锈钢钣金件,焊接时出现严重波浪变形。后来改用铜垫板强制冷却,配合分段跳焊法(每段80mm,间隔150mm),变形量从5mm/m降至0.8mm/m。值得注意的是,某些客户要求零变形时,我们会在焊后增加火焰矫正工序——加热温度控制在600-650℃,配合水冷,但必须避免急冷导致淬硬组织。
天津华硕跃达金属制品有限公司始终将焊接变形控制作为金属构件加工的核心竞争力。无论是大型钢结构件定制还是精细的护栏丝网生产,每一道焊缝都经过参数计算与过程监控。我们相信,只有将理论原理与车间实操紧密结合,才能交付真正耐用的产品。欢迎客户携带图纸来厂验证,我们的技术团队可提供针对性焊接工艺方案。