钢结构件定制选材指南:华硕跃达工艺与成本控制要点
在工业制造领域,不少客户在寻找钢结构件定制服务时,常陷入“越厚越结实”或“只看单价”的误区。这种思维往往导致项目在后期出现承重冗余、成本失控,甚至因表面处理不当而加速锈蚀。**真正决定金属构件加工质量的,并非单一材质,而是选材、工艺与成本之间的精准平衡。**
选材的底层逻辑:性能与成本的博弈
许多采购人员会忽略钢材的屈服强度与使用环境的匹配度。例如,在沿海高湿环境中,普通Q235碳钢即便加厚,其耐腐蚀性也远不如经过热浸镀锌处理的低合金钢。我在天津华硕跃达金属制品有限公司负责技术审核时,遇到过客户因未指定材质,导致护栏丝网生产完成后,半年内就出现锈点返工的情况。**正确的做法是:根据荷载需求(如动载、静载)、环境湿度、预算范围,三者加权后确定材质牌号。**
精密钣金制造中的公差与模具选择
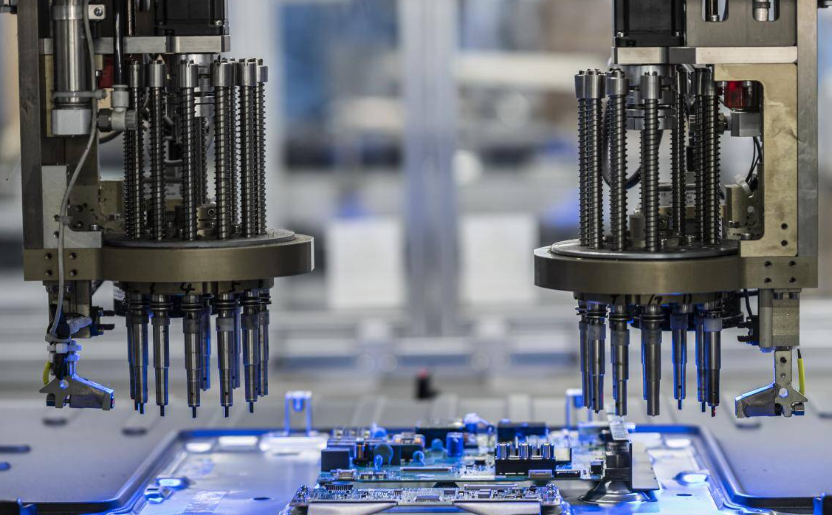
当项目涉及精密钣金制造时,许多企业常忽视“模具寿命”对成本的影响。我们曾对比过两种五金制品冲压方案:一种使用普通Cr12模具钢,另一种采用硬质合金模具。前者单次冲压成本低,但在批量超过5万件时,模具磨损会导致尺寸公差从±0.1mm扩大到±0.3mm,废品率飙升。**核心建议是:对于高精度要求的钢结构件定制,前期模具投入不应压缩,否则后期返工成本将吞噬所有利润。**
- 薄板冲压(≤3mm):优先考虑连续模,效率高但模具成本高,适合大批量
- 厚板折弯(≥6mm):需校验折弯机吨位与回弹补偿,建议采用数控折弯中心
- 表面处理:静电粉末喷涂的附着力优于喷漆,但需提前做磷化处理
在护栏丝网生产环节,一个常见误区是盲目追求网孔尺寸的一致性。实际上,对于非承重护栏,**适当放宽孔径公差(如±0.5mm)可以大幅提升编织速度,降低人工成本。** 而在金属构件加工中,焊接工艺的选择同样关键——CO₂气体保护焊适合薄板,埋弧焊则更适合厚板长焊缝。
成本控制的三个隐藏维度
大多数客户只盯着“每吨单价”,但真正影响总成本的,是**材料利用率、工艺周期和废品率**。天津华硕跃达曾为客户优化过一批钢结构件定制订单:通过将板材套料切割的余料利用率从72%提升至89%,单批次节省钢材2.3吨。这背后涉及的是排样算法与数控切割路径的微调。
另一个容易被忽视的点是**运输与安装成本**。比如,对于超长构件(超过12米),如果采用分段焊接再现场拼接,虽然增加了焊接工时,但能节省大量运输费用。我们建议客户在方案阶段就同步评估物流约束,而非等到生产完成再找车。
- 材料利用率:通过激光切割套料,余料可降级使用
- 工艺集约化:将冲压、折弯工序合并为一道复合模具
- 表面处理前置:在焊接前完成镀锌,可避免焊缝处涂层脱落
最后,需要强调的是,五金制品冲压与精密钣金制造的工艺边界并非固定。例如,有些客户将原本需要冲压的零件改为激光切割+折弯,虽然单件成本上升,但省去了开模费用,在小批量场景下反而总成本更低。**选材与工艺的匹配,永远没有标准答案,只有基于具体参数的定制化方案。** 天津华硕跃达金属制品有限公司在承接这类项目时,始终坚持先做工艺模拟再报价,确保每一分钱都花在刀刃上。