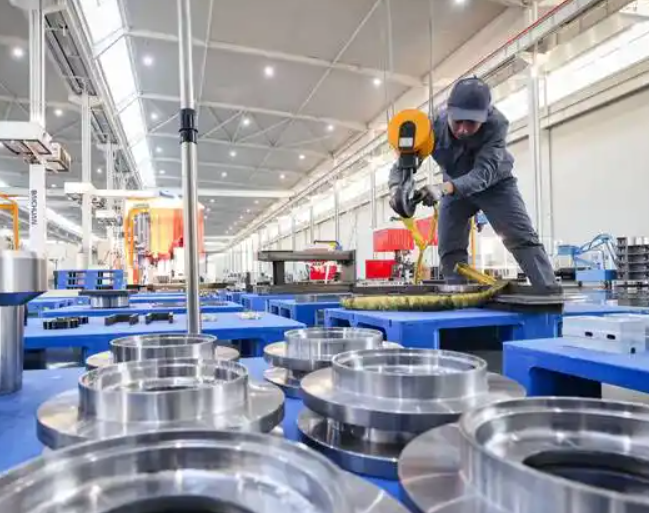
天津华硕跃达金属构件加工工艺质量管控要点解析
在金属构件加工的日常生产中,我们常会遇到一个棘手问题:同一批次的钢结构件定制产品,其焊接变形量或表面精度却出现明显波动。这种现象往往不是单一因素造成的,而是从原材料应力释放不均,到切割热影响区的控制偏差,再到后续焊接顺序的差异,多重因素叠加所致。以天津华硕跃达金属制品有限公司的实践来看,问题根源往往在于“工艺链的连贯性”被忽视了。
关键工序的量化控制与数据支撑
要解决上述问题,就必须将每个环节的工艺参数“钉死”。例如,在精密钣金制造中,对于厚度为3mm以下的冷轧板,我们采用数控冲床与激光切割相结合的工艺,其毛刺高度必须控制在0.1mm以内。为此,公司内部建立了《金属构件加工工艺参数对照表》,对剪板、折弯、冲压等工序的模具间隙、下死点精度都做了数字化规定。在护栏丝网生产环节,我们甚至对焊接电流与网片张力的匹配关系进行了上百次试验,从而将焊点拉脱力稳定在行业标准的1.2倍以上。
从五金制品冲压看模具寿命与质量稳定性
五金制品冲压的质量管控,很大程度上取决于模具的维护周期。很多工厂为了赶工期,往往“一冲到底”,结果模具刃口磨损后,冲裁断面出现明显的光亮带与塌角增大。天津华硕跃达的做法是:规定每冲压5000件后,必须进行模具在线检测与刃磨。具体来说,我们使用三坐标测量仪对冲压件的关键尺寸(如孔径、孔距)进行首件和末件比对,一旦发现尺寸偏差超过0.05mm,立即停机换模。这种基于数据的主动维护,使得产品的良品率长期保持在98.5%以上。
对比来看,行业内一些企业采用“坏了再修”的被动策略,虽然短期内减少了停机时间,但由此带来的废品率和返工成本往往高出30%左右。在钢结构件定制领域,这种差距尤为明显。我们的经验是:与其事后补救,不如在工艺设计阶段就引入FMEA(失效模式与影响分析),提前识别焊接变形、应力集中等潜在风险点。
成品检测与工艺改进的闭环
质量管理的最后一道关口在于检测。对于精密钣金制造的成品,我们不仅做常规的尺寸检验,还会对表面处理(如喷塑、镀锌)的附着力进行划格法测试。针对护栏丝网生产,我们开发了专用的网孔规,能够快速检测出孔径偏差超过0.2mm的区域。这些看似“繁琐”的动作,实际上是在为下一个批次积累数据。
建议同行们:在金属构件加工中,不要迷信“经验”,要建立自己的工艺数据库。比如,将不同季节、不同材质的焊接参数记录下来,形成动态调整方案。天津华硕跃达金属制品有限公司正是通过这种“数据驱动+标准作业”的方式,在钢结构件定制和五金制品冲压两个领域,实现了从“能做”到“做好”的跨越。我们相信,只有将每一个操作细节都转化为可量化、可复制的标准,才能持续交付高质量的产品。