天津华硕跃达金属构件加工技术参数与工艺精度解析
在金属加工领域,精度与工艺的融合往往决定了产品的最终价值。天津华硕跃达金属制品有限公司长期聚焦于金属构件加工与钢结构件定制,依托多年积累的参数化控制体系,将传统五金冲压工艺推向更稳定的技术层级。无论是复杂的护栏丝网生产,还是高要求的精密钣金制造,我们都将公差控制作为衡量品质的首要标尺。
核心技术参数:从材料到成品的量化控制
以金属构件加工为例,我们采用的数控冲压设备可实现对0.5mm至12mm厚度板材的精确成型。在钢结构件定制环节,关键参数如焊接变形量被严格限制在±1.5mm/m以内,这一数据源自我们对热输入与冷却速率的反复调校。对于护栏丝网生产,网格对角线误差需控制在0.8%以下,确保安装时的拼接严丝合缝。
实操方法:工艺参数如何落地?
实际操作中,我们采用分步验证法:
第一步:针对五金制品冲压,先进行模具间隙的微调——冲裁间隙通常设定为板厚的4%-6%,这一区间能有效减少毛刺高度至0.1mm以内。
第二步:在精密钣金制造环节,引入激光切割与数控折弯的联动作业,折弯角度偏差不超过±0.3度。这种闭环控制能显著提升批量化生产的一致性。
数据对比往往是检验工艺有效性的直接方式。我们曾对同一批Q235B钢材的两种加工方案进行测试:传统手工定位的护栏丝网生产,其尺寸公差为±2.5mm;而采用数控定位后,公差收窄至±0.6mm。这意味着在大型钢结构件定制项目中,累计误差的减少能直接降低现场返工率约35%。
- 金属构件加工:厚度公差控制在±0.15mm
- 钢结构件定制:焊接变形量≤1.5mm/m
- 五金制品冲压:毛刺高度≤0.1mm
- 护栏丝网生产:网格对角线误差≤0.8%
- 精密钣金制造:折弯角度偏差±0.3°
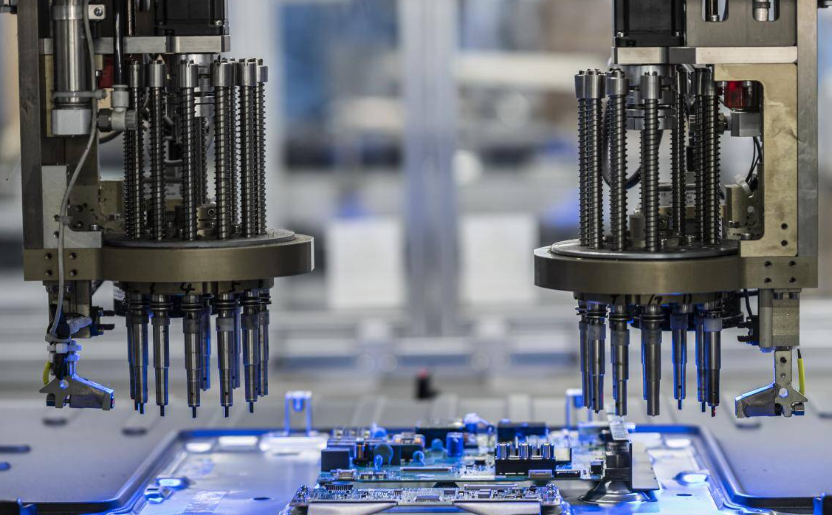
在精密钣金制造领域,我们使用的折弯模具经过2000次以上的耐磨测试,以确保长期作业中的稳定性。同时,对于金属构件加工中的表面处理环节,我们优先采用静电粉末喷涂,涂层厚度均匀性可达±5μm,这比传统喷漆提升了近一倍的附着力表现。
天津华硕跃达金属制品有限公司始终认为,工艺精度的提升没有终点。无论是护栏丝网生产的网孔均匀性,还是钢结构件定制的承载计算,每一个参数背后都是对真实使用场景的深度理解。从一张图纸到最终成品,我们用数据说话,用工艺支撑。欢迎各界客户莅临车间,实地查看加工流程与检测记录。