精密钣金加工与冲压工艺对比:如何按图纸选择合适方案
📅 2026-08-17
🔖 金属构件加工,钢结构件定制,五金制品冲压,护栏丝网生产,精密钣金制造
在金属加工领域,精密钣金制造与冲压工艺常被混为一谈,实际却是两条截然不同的技术路线。客户拿着图纸来询价时,最常问的一句话是:“这两种工艺到底哪个便宜?”答案往往取决于图纸上的公差、厚度和批量。今天就从一线生产角度,拆解这两者的选型逻辑。
工艺本质:一个靠“折”,一个靠“压”
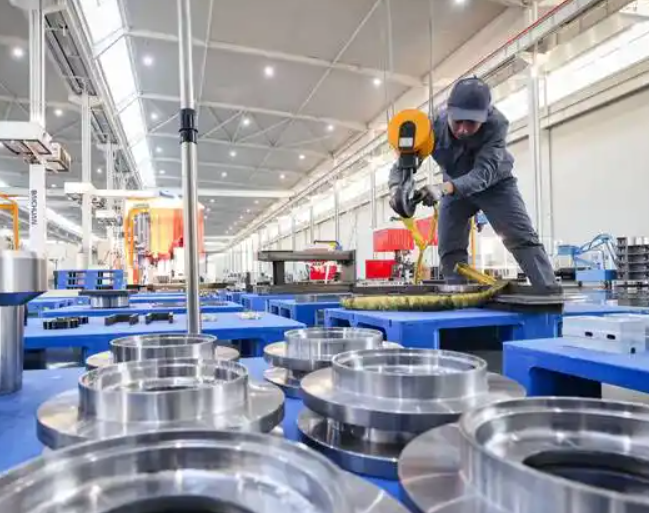
精密钣金制造的核心在于冷弯成型与激光切割,适合厚度≤6mm的板材,通过数控折弯机逐道折边,配合焊接与表面处理。而五金制品冲压则依赖模具,在冲床上一次或多次完成落料、冲孔、拉伸,适合厚度≥0.5mm的卷料,尤其擅长复杂曲面与高一致性零件。
举个例子:一个1.5mm厚的配电柜门板,钣金工艺下料→折弯→点焊,单件周期约8分钟;若开一套简易冲压模,首件需15天,但后续每件仅需40秒。批量超过3000件,冲压的单件成本能下降40%以上,但模具费往往在2-8万元区间。
按图纸参数的三个硬指标
- 公差等级:钣金折弯通常控制在±0.3mm,冲压可达±0.05mm。图纸上标注IT10级以上精度,优先考虑冲压。
- 结构复杂度:含多个翻边、沉孔或局部凸包的零件,冲压一次成形;而钣金需要多道折弯,累计误差会放大。
- 年需求量:年需求低于5000件,建议走金属构件加工路线,省去模具开发周期;超过这个数,冲压的摊销优势明显。
材料与表面处理的隐性差异
钣金对板材晶相组织破坏小,折弯处不易产生微裂纹,适合后续喷涂或拉丝。冲压因材料流动剧烈,拉伸件容易出现回弹或起皱,需要增加整形工序。另外,护栏丝网生产这类多孔薄板件,通常用冲压级进模更高效,但若是单件定制,激光切割+折弯更灵活。
天津华硕跃达金属制品有限公司在钢结构件定制项目中,常遇到客户要求“既有钣金箱体,又有冲压支架”的组合件。我们的建议是:分拆图纸,按部件特性分工艺,而非一刀切。例如将承重框架归入钢结构件定制,将精密小零件归入五金制品冲压,综合成本可降低15%-20%。
常见选型误判与对策
- 误区一:只看单件报价,忽略模具分摊。对策:让供应商给出“含模费+单件价”的全寿命成本。
- 误区二:薄板大尺寸件强行冲压。超过400mm×400mm,冲压易变形,建议改用精密钣金制造加加强筋。
- 误区三:忽视毛刺方向。冲压件毛刺方向固定,装配时可能刮伤线束,需在图纸上标注方向要求。
最后提醒一点:无论选哪种工艺,图纸上务必明确材质牌号与板厚公差。曾有客户用Q235代替SPCC,导致冲压开裂,责任难辨。天津华硕跃达金属制品有限公司提供免费工艺评审,收到图纸后24小时内给出双方案报价,帮助您在质量与成本之间找到最优解。