天津华硕跃达钢结构件定制加工精度控制与质量检验标准解析
钢结构件的定制加工,最难的不是“做出来”,而是“做得准”。很多项目在安装现场出现螺栓孔对不上、焊缝收缩导致尺寸超差、镀锌后变形等问题,根源往往不在安装环节,而在加工阶段的精度失控。这恰恰是许多用钢单位反复踩坑的地方。
行业现状:精度失控的代价远比想象中高
当前国内金属构件加工企业数量庞大,但真正能把公差稳定控制在GB/T 1804-m级(中等精度)甚至更严苛标准的工厂并不多见。多数中小型车间仍依赖人工划线、火焰切割和简易工装定位,这种模式下,单件误差可能只有1-2毫米,但一旦进入批量生产,累计误差会呈几何级放大。最终导致现场返工、工期延误,甚至引发结构受力安全隐患——这笔隐性成本,往往超过构件本身价格的30%。
天津华硕跃达金属制品有限公司在长期服务市政护栏、工业厂房、设备外壳等项目的过程中,逐步建立起一套覆盖下料、冲压、焊接、表面处理全流程的精度管控体系。
核心技术:从“经验依赖”转向“数据驱动”
以钢结构件定制中最常见的H型钢梁柱为例,我们要求下料阶段采用数控等离子/激光切割,切割面垂直度控制在±0.5°以内,坡口角度误差不超过±2.5°。焊接环节引入防变形工装和对称施焊顺序,焊后矫正采用火焰加热+机械校平,确保翼缘板平面度≤1.5mm/1000mm。对于五金制品冲压类零件,则依靠高精度连续模和伺服送料机构,将冲裁毛刺高度控制在0.05mm以下,避免后续去毛刺工序损伤镀层。
此外,在护栏丝网生产线上,我们使用可编程卷网机配合激光测径仪,实时反馈丝径波动并自动调整焊接参数,使得网孔间距误差稳定在±1.5%以内。这种看似“微小”的细节,直接决定了围栏安装时的美观度和整体刚度。
质量检验:不是终点,而是过程控制的一部分
我们的质检流程分为三级:
- 首件全检:每批次首件必须经过三坐标抽测关键孔位和轮廓度,合格后才允许批量生产;
- 过程巡检:每2小时对焊接电流、电压及变形量进行记录比对,发现漂移立即停机调整;
- 终检终测:针对镀锌或喷塑后的构件,逐一检查膜厚(≥65μm)、附着力(划格法测试)以及外观色差。
特别对于精密钣金制造中的折弯工序,我们使用角度仪对每批次抽检3件,确保折弯角度公差≤±30′,避免因回弹差异导致装配缝隙过大。
选型指南:如何判断代工厂的“真实精度”
建议采购方在考察供应商时,不要只看样品和报价单,而是要求对方提供近三个月的第三方检测报告,并重点核对以下三项:一是切割面粗糙度是否达到Ra12.5以下;二是焊接UT探伤合格率是否高于98%;三是批量发货时是否附带尺寸偏差分布图。如果这三项都能满足,那么该工厂的工艺稳定性基本可靠。
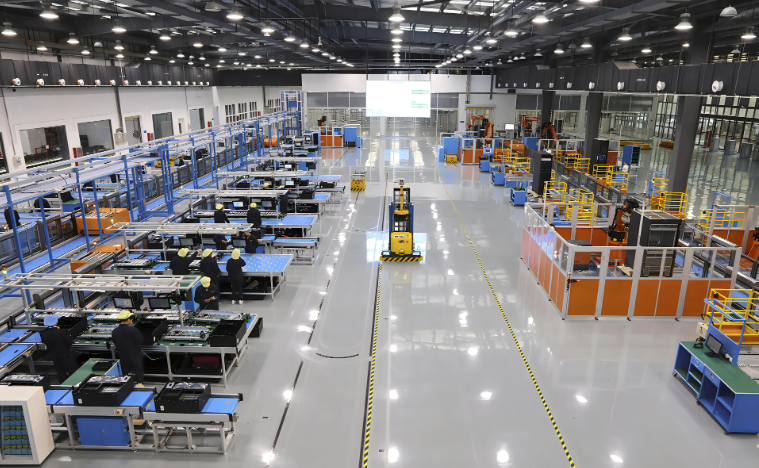
天津华硕跃达金属制品有限公司在金属构件加工、钢结构件定制、五金制品冲压、护栏丝网生产及精密钣金制造领域均有成熟产线,支持小批量试制与大批量交付,欢迎实地考察打样。
应用前景:精度提升带来的市场机会
随着装配式建筑和智能装备对构件互换性要求越来越高,谁能在精度控制上多走一步,谁就能在高端定制市场占据主动。从光伏支架到物流输送线,从隔音屏障到设备防护罩,每一类产品都在倒逼加工企业向“微米级”管理迈进。这不仅是技术升级,更是行业洗牌的分水岭。