天津华硕跃达钢结构件定制加工工艺与质量控制要点
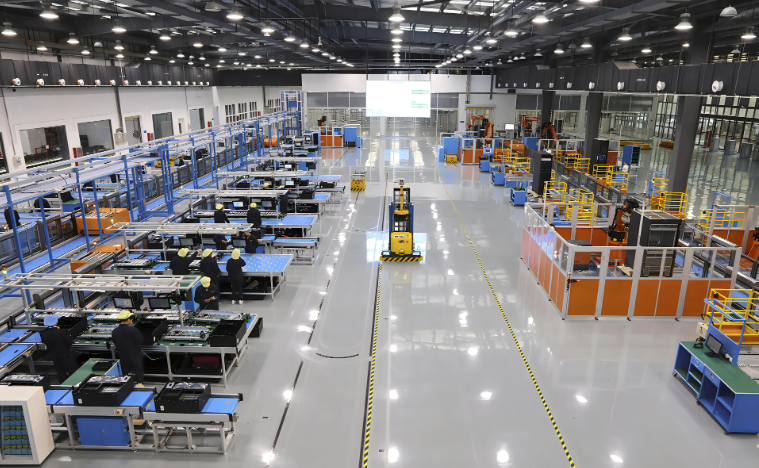
在天津华硕跃达金属制品有限公司的车间里,一批用于重型机械的钢结构件定制订单正在流转。客户对尺寸公差的要求是±0.5mm,这对焊接变形控制提出了不小的挑战。做金属构件加工这行,光有设备不够,更得靠工艺细节上的拿捏——从下料开始,每一步都在为最终精度铺路。
从原材料到成型:我们的工艺路线怎么定
以这批钢结构件为例,我们采用火焰切割配合数控折弯的复合流程。火焰切割厚度超过25mm的Q345B板材时,预热温度必须稳定在120℃±10℃,否则切口边缘容易出现淬硬组织。切割速度控制在450mm/min左右,配合氧乙炔比例1:1.2,才能保证切口垂直度在0.8mm以内。很多同行为了赶工期把切割速度提到600mm/min,结果后续铣削量加大,反而拖慢整体进度。
五金制品冲压环节,我们更看重模具间隙的周期性校验。连续模使用超过2万次后,凸凹模间隙会因磨损增大0.03-0.05mm,直接导致毛刺高度超标。所以车间规定每班开机前抽取首件,用塞尺检测断面光亮带比例——正常应占板厚的1/3以上,低于这个值立即换模。
焊接变形控制:数据说话才靠谱
焊接是钢结构件定制里最考验经验的工序。我们做过对比试验:同样6mm厚的Q235钢板,采用CO₂气体保护焊,电流260A、电压28V时,横向收缩量约1.2mm/m;而把电流降到220A、电压降到24V,收缩量能控制在0.8mm/m。别小看这0.4mm的差距,对拼装精度要求高的框架结构来说,可能就是能不能一次性通过探伤的区别。
实际操作中,我们采用对称施焊加反变形预置法。比如焊一条1.5米长的梁,预先在焊缝背面垫高3mm,焊接完成后自然回弹到平面度误差≤1mm。车间里每个焊工都配有一把数显倾角仪,焊前测量坡口角度,焊后复测角变形量,数据记录在流转卡上,方便追溯。
- 下料公差:火焰切割±1.5mm,激光切割±0.2mm
- 折弯角度误差:±0.5°(使用角度规抽检)
- 焊接探伤合格率:目标≥98.5%,实际月均99.1%
- 表面处理:抛丸Sa2.5级,粗糙度Rz 40-70μm
护栏丝网生产看似简单,但网孔均匀度直接影响客户现场安装效率。我们用的是一台伺服控制的排焊机,纵丝间距误差能稳定在±0.3mm。焊点抗拉力实测:4mm丝径的网片,单点拉力平均达到2.8kN,远超行业标准的2.0kN。这个数据是上个月质检部抽样测试得出的,样本量200个点,离散系数控制在4.5%以内。
精密钣金制造:靠检测手段兜底
精密钣金制造环节,我们的做法是“首件三检”——操作工自检、班组长复检、质检员终检。特别是对孔径位置度要求±0.1mm的零件,必须用三坐标测量仪抽检,每批次至少抽3件。上个月有一批控制柜面板,孔径12mm,位置度实测最大偏差0.08mm,全部合格。如果发现超差趋势,立刻调整数控冲床的定位补偿参数,而不是等废品出来了再返修。
金属构件加工这个行当,设备的硬参数只是入场券,真正的竞争力在于对每个环节的误差控制能力。我们统计过去一年的数据,一次交检合格率维持在97.6%,其中焊接和冲压是主要改进点。客户常问我们能保证什么精度,我们不说“没问题”,而是拿出对应的工艺记录和检测报告——这就是华硕跃达做钢结构件定制的底气。
如果您有具体的构件图纸或使用场景,欢迎带着技术要求来聊。我们能给出从选材到表面处理的全流程建议,包括成本优化的备选方案——毕竟,适合的工艺才是最好的工艺。