金属构件加工中精密钣金与五金冲压件的工艺差异对比
📅 2026-10-02
🔖 金属构件加工,钢结构件定制,五金制品冲压,护栏丝网生产,精密钣金制造
在天津华硕跃达金属制品有限公司的日常接单中,常有客户拿着同一张图纸询问:这批构件到底该走精密钣金制造,还是开模做五金制品冲压?两种工艺看似都围绕薄板展开,实际在材料利用率、尺寸精度和批量经济性上存在明显分水岭。
从一张折弯图与一套连续模说起
精密钣金制造的核心在于"逐件成形"——激光切割下料后,经折弯、焊接、铆接等工序逐步累积尺寸。而五金制品冲压依赖模具一次性冲裁或拉伸,单件节拍可压至3~5秒。这导致前者更适合钢结构件定制中的非标、小批量场景,后者在年产量超过5万件时成本优势陡增。
精度与回弹控制的差异
钣金折弯的误差链较长,每道折弯角度偏差±0.5°就会在总成上放大。我们通常通过补偿回弹和增加校平工序将关键尺寸控制在±0.1mm。冲压件则依靠模具保证一致性,但冲裁断面存在塌角与毛刺,对护栏丝网生产中的穿插配合反而需要预留0.05~0.1mm间隙。
材料与表面处理的适配性
- 钣金件:适合镀锌板、铝板、不锈钢,可灵活进行粉末喷涂或拉丝处理
- 冲压件:更倾向冷轧板、铜带,电镀或钝化成本更低
金属构件加工中若涉及厚板(>6mm)或复杂焊缝,钣金路线更稳妥;若为平板类、带凸包或百叶窗的零件,冲压效率无可替代。建议客户在打样阶段同步提供年用量与公差要求,我们可快速给出工艺分流方案。
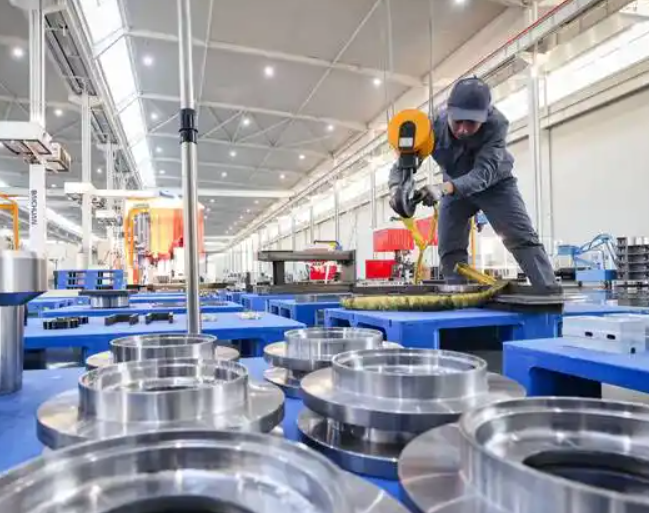
天津华硕跃达金属制品有限公司同时运营精密钣金与冲压两条产线,从护栏丝网到设备外罩均可一站式交付。欢迎来图评估,我们会在24小时内反馈工艺建议与成本对比。