金属构件加工中钢结构件定制与精密钣金工艺的协同要点解析
📅 2026-10-22
🔖 金属构件加工,钢结构件定制,五金制品冲压,护栏丝网生产,精密钣金制造
在承接工业厂房与市政工程配套项目时,我们经常遇到同一批订单里既有重型钢结构件定制需求,又包含薄板精密钣金制造任务的情况。两类工艺在材料厚度、公差体系和变形控制逻辑上差异明显,若在排产阶段不做协同,往往出现焊接变形波及钣金件装配面、冲压毛刺影响涂装附着等连锁问题。
工艺差异带来的典型冲突点
钢结构件以6mm以上中厚板为主,切割与焊接的热输入量大,构件自由收缩量可达2-4mm/m;而精密钣金制造常用0.8-3mm冷轧板,折弯回弹与模具间隙对尺寸的影响以0.1mm计。两者混线生产时,工装夹具、吊装方式和检测基准都需分开管理。
- 焊接热影响区导致钣金件平面度超差,装配孔位偏移
- 五金制品冲压产生的毛刺未去净,进入焊接工序后影响导电嘴寿命
- 护栏丝网生产的网面张力与框架焊接顺序不匹配,出现波浪边
协同排产与工序衔接的关键控制
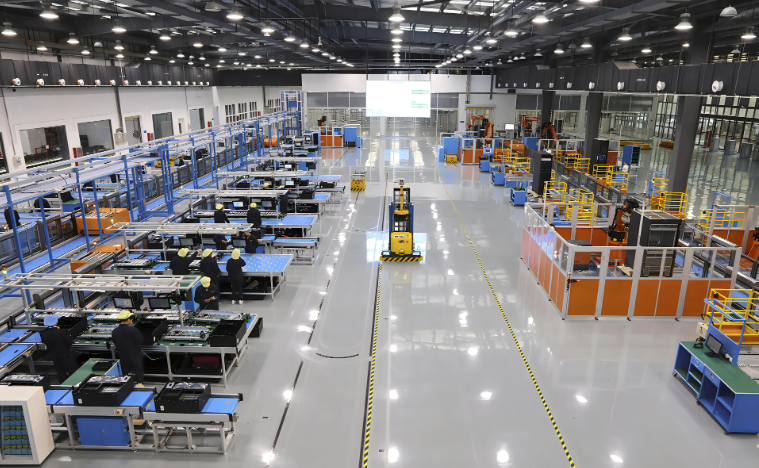
我们的做法是将金属构件加工按“重先轻后”原则分段:钢结构件完成粗焊与校正后进入缓冷区,钣金件则在独立恒温车间完成冲压与折弯,避免热辐射干扰。焊接工装设计时预留钣金件的二次定位基准,减少跨工序累计误差。
在护栏丝网生产环节,网片张紧后再与边框点焊,焊点间距控制在80-100mm,可有效抑制网面松弛。对于钢结构件定制中的连接板,建议采用数控切割后铣边工艺,将切割面粗糙度控制在Ra12.5以内,为后续高强螺栓连接提供稳定摩擦面。
实践中的三点建议
- 建立统一的三维坐标检测基准,钢结构与钣金件共用同一套基准点数据
- 冲压模具定期做间隙复检,毛刺高度超过0.05mm即安排修模
- 涂装前对焊接飞溅与冲压油污做分区预处理,避免附着力差异
把金属构件加工中的热变形控制与精密钣金制造的冷态精度管理放在同一工艺文件下统筹,配合五金制品冲压与护栏丝网生产的节拍匹配,才能真正缩短交期并稳定一次合格率。天津华硕跃达金属制品有限公司在多个配套项目中按此思路调整产线布局,批量订单的返修率已有明显下降。