天津华硕跃达钢结构件定制加工流程与质量控制要点
很多客户第一次找到我们时,常会问一个问题:同样是做钢结构件定制,为什么不同厂家的报价能差出百分之二三十?这个问题的答案,往往不在报价单上,而在你看不见的车间里。
从原材料到成品的“隐形门槛”
金属构件加工的第一道关卡,不是切割或焊接,而是来料检验。我们仓库里常年备有光谱仪和涂层测厚仪,每批Q235B或Q355B钢板进厂,必须抽检化学成分和厚度公差。曾有客户自带材料让我们代加工,结果表面看着光鲜的板材,实际厚度比标称少了0.3mm——这批料做出来的构件,承载力直接下降8%左右。所以,别小看这道工序,它决定了后续所有工艺的基准。
工艺路径设计:别让“差不多”毁掉精度
拿我们的精密钣金制造来说,一个典型的控制柜壳体,从激光切割到折弯成型,需要控制的关键尺寸点超过40个。如果编程时只按图纸标称值走,不考虑板材回弹系数和折弯模具的磨损量,累计误差会非常可观。我们的做法是:在首件试制时,用三坐标测量仪对每个孔位、每个折弯角做全尺寸扫描,把实测数据反馈到程序里做补偿修正。这样批量生产时,公差能稳定控制在±0.1mm以内。
而到了五金制品冲压环节,问题又不一样。冲压最怕的是什么?是模具的微变形。连续冲压一万次后,凸模和凹模的间隙可能因为热膨胀而改变0.02mm——这个肉眼根本看不出来,但冲出来的零件毛刺高度会从0.05mm涨到0.15mm。所以我们的冲压车间规定:每生产5000件,必须停机检查模具间隙,用塞尺实测并记录在案。
至于护栏丝网生产,则是一个“看似简单实则讲究”的活儿。很多人觉得编织网眼有什么难的?但你要知道,不同用途的护栏对网孔对角线公差要求完全不同——养殖网可以放宽到±3mm,但矿山筛网得控制在±0.5mm以内。这直接决定了设备选型(是通用织网机还是专用数控织机)和张力控制策略。
焊接与表面处理:容易被忽视的“最后一步”
钢结构件定制里,焊接质量往往决定了产品寿命。我们要求所有承重焊缝必须做超声波探伤,而不是只靠外观检查。曾有客户问能不能省掉这道工序省点钱,我们直接给他看了两组数据:做过探伤的构件,在疲劳测试中循环次数平均达到12万次;没做的,有的不到6万次就出现了微裂纹。这不是玄学,是金属学的基本规律。
表面处理上,热浸锌的锌层厚度我们控制在85-110μm之间。太薄了防腐年限不够,太厚了容易在螺栓连接处产生脆性破坏。这个区间是靠锌锅温度(450℃±5℃)和浸锌时间(4-6分钟)共同保证的。
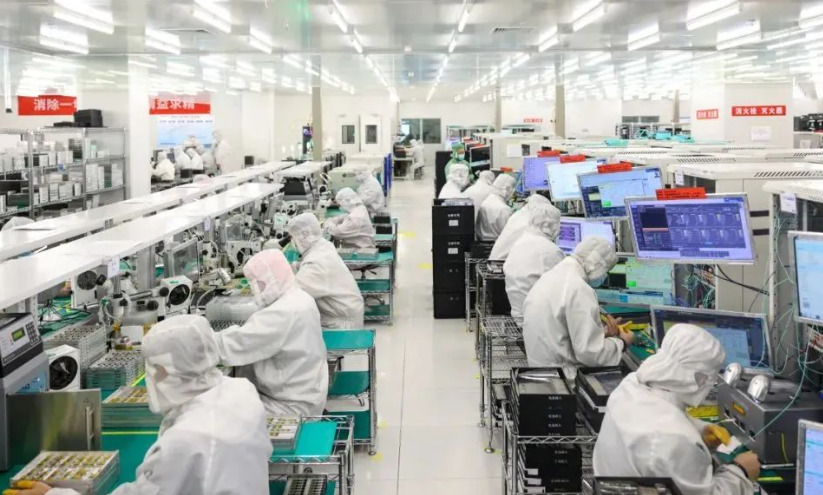
最后说个实在的建议:如果你正在寻找金属构件加工或钢结构件定制的供应商,不妨先问对方三个问题——你们的检测设备有哪些?关键工序的检验频次是多少?能不能提供最近三个月的首件检验报告?如果对方支支吾吾答不上来,那报价再低,后期代价也可能很昂贵。我们天津华硕跃达的车间大门随时敞开,欢迎带着图纸来现场聊聊——眼见为实,远比听我们自夸更有说服力。