天津华硕跃达钢结构件定制加工工艺与质量控制要点解析
在天津华硕跃达金属制品有限公司的生产车间里,一批批钢结构件定制订单正在流转。从原材料进场到成品打包,每个环节都牵动着客户对精度和寿命的期待。然而,金属构件加工行业长期面临一个矛盾:批量订单追求效率,非标定制却要求灵活应变,两者如何平衡?
定制化需求背后的工艺挑战
以护栏丝网生产为例,不同项目的立柱间距、网孔公差甚至表面处理标准往往差异显著。若沿用固定模具,不仅浪费材料,更可能因焊接变形导致安装时对不上孔位。同样,精密钣金制造中,激光切割的毛刺高度若超过0.1mm,在后续折弯时就会引发应力裂纹——这些细节,恰恰决定了产品能否在恶劣工况下稳定服役十年以上。
从下料精度到焊接控制:我们的解决路径
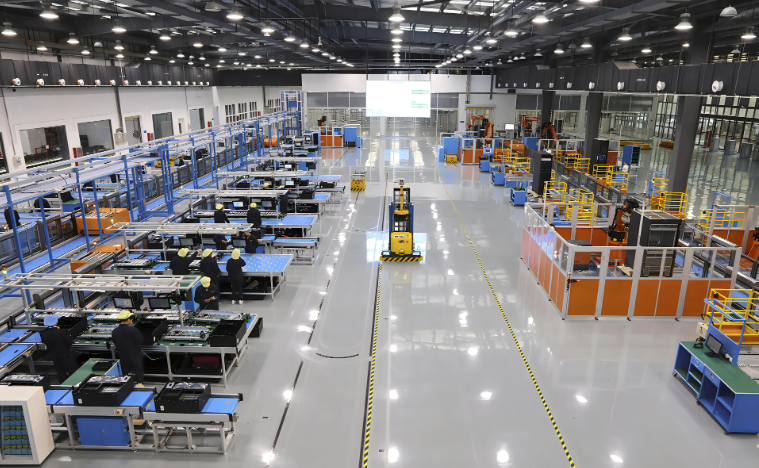
针对上述痛点,我们建立了分段式工艺管控体系。在金属构件加工环节,采用数控等离子与光纤激光复合下料,将热影响区控制在0.5mm以内,并对厚度超过12mm的板材增加二次校平工序。对于钢结构件定制中的关键承重节点,焊工需持有IIW认证,且每道焊缝都要通过超声波探伤抽检——抽检比例不低于30%,远高于行业平均的15%。
五金制品冲压方面,我们摒弃了“一刀切”的模具策略。根据订单量动态切换级进模或单工序模:批量超过5000件时启用多工位级进模,效率提升40%;小批量则采用快换模架,将换模时间压缩至20分钟内。这种柔性排产方式,让交期平均缩短了3.5个工作日。
- 材料溯源:每批钢板均附带质保书,并留存光谱分析报告备查
- 表面处理:热浸镀锌层厚度控制在85-110μm,盐雾试验超300小时
- 尺寸复核:三坐标测量仪对孔径及位置度进行100%全检
实践中最容易忽视的是包装与运输环节。护栏丝网生产成品若直接堆叠,镀锌层极易被刮伤。我们定制了带EPE隔垫的钢架托盘,并用打包带交叉固定,确保运输颠簸后依然平整。曾有客户反馈,到货后开箱检测,网面划痕率从以往供应商的5%降到了0.3%以下。
当然,工艺改进永无止境。目前我们正尝试将MES系统与设备联网,实时监控每台冲床的吨位曲线,一旦发现异常波动即刻报警,避免批量报废。这项数字化改造预计能再降低2%的废品率。
对于选用我们服务的客户,建议在图纸阶段就同步提供工况描述——比如是否接触酸碱环境、是否承受交变载荷。这些信息能让工程师提前调整焊角尺寸或选用耐候钢材质,避免后期返工。毕竟,好的定制不是“照图加工”,而是与客户共同把需求翻译成最优的制造语言。
从单件小批量到规模化定制,天津华硕跃达始终相信:扎实的工艺管控,才是金属构件加工企业的立身之本。我们愿以每一次精准的折弯、每一道均匀的焊缝,为您的项目构筑坚实可靠的金属骨架。